Штампованная Сталь — это листовой металл, мировой пресс и оснастка, придающая заданную форму. Так получают кузовные панели, кронштейны, корпуса бытовой техники и элементы конструкции. Технология кажется простой: лист производят под прессом, и заготовка меняется за один или несколько ходов. Но качество детали зависит от марки стали, толщины, усилия пресса и точности штампа. Малейшее отклонение может изменить геометрию кромки или посадочного отверстия.
Масштаб области помогает понять, почему обработка стала важной для производства. По данным Всемирной ассоциации стали, в отчёте World Steel в цифрах 2024 года, мировое производство нерафинированной стали в 2023 году составило около 1,89 млрд тонн. Это показатель всей сталелитейной отрасли, а не объема штампованных изделий, — деталь важна. Штамповку выбирают для серийного выпуска деталей с повторяемыми размерами и умеренной себестоимостью продукции. Однако метод подходит не для каждой формы и части: проектирование оснастки требует времени и затрат. Есть и нюанс. Даже удачная технология требует контроля: проверить трещины, прокладки, покрытие и размеры. Далее разберём, что именно называется штампованной сталью, какие принципы и где такие детали работают каждый день.
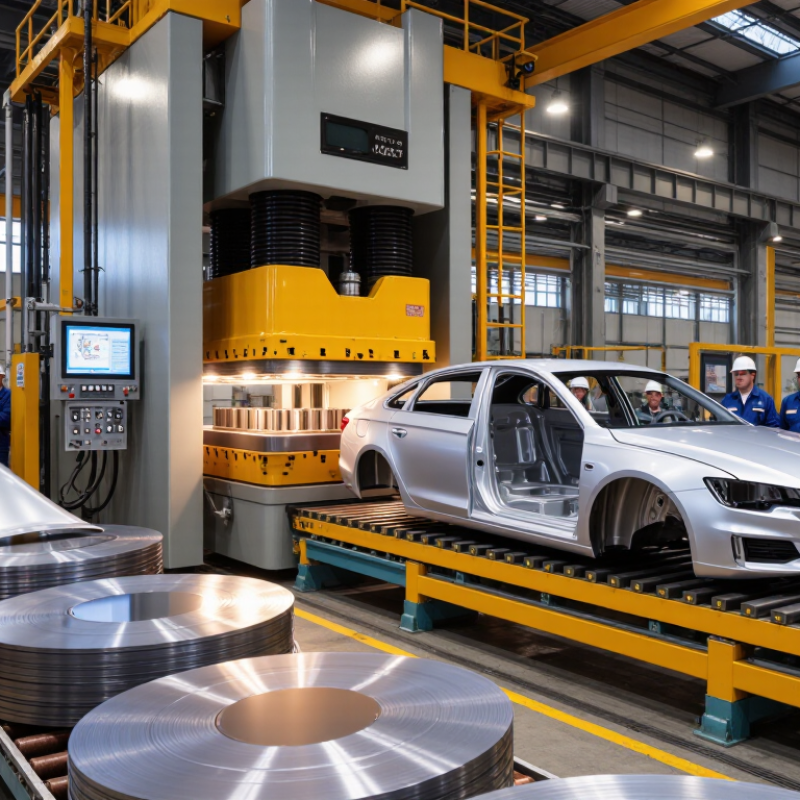
Штампованная сталь — это не отдельный химический сорт, а стальной лист или заготовка, пресс которой выбирает выбранную форму. Материал прижимается к матрице; так доставим панель, кронштейны и корпус. Бывает холодная и горячая штамповка. Выбор зависит от толщины листа, марки стали и формы детали.
От литой стали штампованы различные способы изготовления. Литье позволяет создавать объемные детали фигурной формы, штамповка обычно подходит для тонкостенных изделий с повторяющейся геометрией. При механической обработке форму вырезают из заготовки, поэтому часть металла уходит в стружку. Здесь лист деформируется. Но это не означает, что штампованная деталь всегда прочнее или легче: результат определяется конструкцией и режимом обработки.
На макетах штампованные детали встречаются в кузовных панелях, вентиляционных коробах и металлической мебели. Например, в деталях могут быть рёбра жёсткости и отверстия для крепежа, изготовленные для пресса за один цикл. Важно проверить кромки и места ремешков: нет ли заусенцев или трещин, особенно при неправильно выбранной толщине. Сам термин иногда звучит как характеристика качества. Это неточно. Проверка качества стали, размеров и контроля качества детали.
Штампованная сталь — не отдельный сплав, а материал, форма которого придается. Производство начинается с выбора листа или рулонной стали. Учитывают толщину, пластичность и будущую нагрузку. Затем металл разматывают, очищают от загрязнений и надевают на раскрой. Из него вырезают заготовки. Обычно это плоские детали с заданными размерами.
Основная работа проходит в штампе, установленном на прессе. Его пуансон давит на заготовку, а матрица задает форму. Так получаются изгибы, отверстия, рёбра жёсткости или объёмные элементы. Для решения сложных задач необходимо выполнить несколько переходов: форму постепенно уменьшают, чтобы снизить риск растрескивания и складок. После штамповки кромки обрезают, а размеры проверяют шаблонами и измерительными приборами. При необходимости деталь калибруют или подвергают термообработке. Конкретные операции по производству стали и специального назначения. Иногда даже небольшое отклонение в настройке пресса заметно меняет результат.
Совет: проверьте кромы и геометрию первой детали. Это помогает предотвратить заусенцы и переместить трубу для продолжения выпуска. Не полагайтесь только на внешний вид: важна точность.
Что такое штампованная сталь и где она применяется?
Основные виды и свойства штампованных стальных деталей
Штампованные детали получаются: лист сгибают, вытягивают или вырубают в матрице. По технологии различают холодную и горячую штамповку. Холодные подходят для тонких панелей, кронштейнов и корпусов. Она сохраняет точные размеры, но прочная сталь может заметно пружинить после формования. При горячей штамповке используется нагретая заготовка; после охлаждения деталь отличается высокой прочностью. Так изготавливают элементы кузовов и защитных конструкций.
Важен и состав стал. Низкоуглеродистые марки легко формируются, поэтому идеально подходят для деталей, соответствующих геометрии камня. Высокопрочные стали позволяют уменьшить толщину и массу, однако требуют точного радиуса расчёта и усилия нажатия. Нержавеющие марки выбираются там, где важна стойкость к воздействию влаги и коррозии. Но они не всегда лучше: пружины и износ инструмента могут возрасти. На кромках после вырубки проверяйте заусенцы, а на вытянутых участках — трещины.
Масштаб сырьевой базы показывает отраслевой отчёт World Steel в цифрах 2024: мировое производство сырой стали в 2023 году составило 1 892,2 млн тонн. Эта цифра относится ко всей стали, а не только к штампованному изделию. Для выбора детали она полезна лишь в качестве контекста. В качестве примера инженер-лист обеспечивает нагрузку, толщину, коррозионную среду и точность посадки. Иногда решает один миллиметр.
| Тип детали или процесса | Как это делается | Типичный материал | Ключевые свойства | Типичные приложения |
|---|---|---|---|---|
| Заглушки | Пуансон вырезает плоскую деталь из листового металла; полученная деталь является готовой заготовкой или компонентом, который будет изготовлен на более позднем этапе. | Низкоуглеродистая сталь; высокопрочная низколегированная сталь (HSLA). | Плоская геометрия, повторяемые размеры и эффективное производство в больших объемах. Срезы могут потребовать удаления заусенцев или дополнительной обработки. | Кронштейны, шайбы, монтажные пластины, панели бытовой техники и автомобильные компоненты. |
| Изогнутые и формованные детали | Прессовые инструменты сгибают листовой металл по прямым или криволинейным линиям для создания фланцев, швеллеров, уголков или других профилей. | Низкоуглеродистая сталь; высокопрочная низколегированная сталь; нержавеющая сталь | Хорошую жесткость конструкции можно достичь без добавления отдельных деталей. Радиус изгиба и пластичность материала влияют на формуемость. | Рамы, опоры, корпуса, электрощиты и несущие кронштейны. |
| Детали, вытянутые методом глубокой вытяжки | Заготовка втягивается в полость матрицы пуансоном, в результате чего образуется полое изделие с основанием и стенками. | Формовочная низкоуглеродистая сталь; отборные марки нержавеющей стали. | Можно изготавливать бесшовные чашки или оболочки с однородными стенками. Выбор материала и глубина вытяжки помогают предотвратить образование складок или разрывов. | Корпуса автомобильных деталей, раковины, емкости, фильтры и комплектующие для бытовой техники. |
| Детали, изготовленные методом прогрессивной штамповки | Металлическая полоса продвигается через ряд станций; на каждой станции выполняется такая операция, как штамповка, гибка или формовка. | Низкоуглеродистая сталь; высокопрочная низколегированная сталь; нержавеющая сталь | Объединяет множество операций в непрерывном процессе, обеспечивая высокую производительность и стабильные размеры деталей. | Мелкие кронштейны, зажимы, разъемы, крепежные элементы и электронные компоненты. |
| Детали, изготовленные методом точной штамповки. | Специальный пресс и штамп позволяют производить резку материала с минимальным зазором и надежной фиксацией, что обеспечивает точную кромку среза. | Подходящие низко- и среднеуглеродистые стали; отборные легированные стали. | Обеспечивает гладкие, почти перпендикулярные поверхности среза и хорошую точность размеров; требования к оснастке и прессам более специфичны. | Шестерни, фрикционные диски сцепления, компоненты регулировки сиденья и прецизионные механизмы. |
| Штампованные детали из нержавеющей стали | Листовая нержавеющая сталь вырубается, гнется, тянется или формуется с использованием инструментов, подходящих для выбранного сорта. | Аустенитная или ферритная нержавеющая сталь, в зависимости от требований. | Обладает коррозионной стойкостью; некоторые марки также обеспечивают хорошую формуемость. Для упрочнения при деформации и восстановления упругости может потребоваться контроль технологического процесса. | Оборудование для предприятий общественного питания, компоненты медицинских приборов, корпуса и наружная фурнитура. |
| Штампованные детали из высокопрочной низколегированной стали (HSLA). | Высокопрочный низколегированный лист штампуется с использованием условий формования, выбранных с учетом его прочности и пластичности. | Листовая сталь HSLA | Обеспечивает более высокую прочность, чем многие традиционные низкоуглеродистые листовые стали, что позволяет создавать более легкие конструкции. Формообразуемость варьируется в зависимости от марки стали. | Усилители кузова, компоненты шасси, несущие элементы и детали, обеспечивающие безопасность. |
| Штампованные ламинированные листы из электротехнической стали | Тонкий лист электротехнической стали штампуется в пластины и собирается в магнитный сердечник. | Электротехническая сталь без ориентации или с ориентацией зерна, выбранная для магнитной цепи. | Разработанные для обеспечения высоких магнитных характеристик и снижения потерь в сердечнике, тонкие пластины помогают ограничить вихревые токи в переменных магнитных полях. | Электродвигатели, генераторы и трансформаторы |
Штампованная сталь встречается не только в мастерских. Она становится деталями автомобилей, бытовой техники, мебели и строительных конструкций. В этой машине могут быть элементы кузова, усилители и небольшие крепёжные детали. В стиральной машине или духовке — панель корпуса, кронштейны и внутренние опоры. Часто такие детали спрятаны под облицовкой.
Их создают при помощи: листы металла прижимают к форме, чтобы получить нужный контур. Метод подходит для серийного производства деталей одинаковой формы. Такие штампованные элементы можно найти в дверных петлях, металлических шкафах, вентиляционных коробах и корпусах электрооборудования. Но не всякая ровная стальная панель отштампована: ее можно было согнуть или вырезать другим способом. По одному внешнему виду это определить трудно. Важна форма детали и последующие обработки.
Совет: осмотрите края и изгибы детали. Ровные повторяющиеся контуры часто встречаются в серийных штампованных изделиях. Уточните обозначение и толщину стали: признаки тоже имеют значение.
Что такое штампованная сталь и где она применяется?
Как выбрать сталь для штамповки изделий
Выбор начался не с марки, а с формы детали, толщины и нагрузки. Для неглубокой крышки важна пластичность; для меньшего кронштейна — прочность и стойкость к трещинам. Руководство WorldAutoSteel AHSS Application Guidelines определяет высокопрочные стали с пределом прочности примерно 440–1500 МПа. Но высокая прочность сама по себе не гарантирует легкую штамповку: она может усилить пружины и нагрузку на инструмент.
Проверьте толщину листа, соответственно длину и радиусы поворота согласно рисунку. Для холодной штамповки низкоуглеродистая сталь EN 10130 часто рассматривают для деталей с глубокой вытяжкой; конкретный класс выбирается по требованиям к продукции и оборудованию. На практике полезно провести пробную штамповку: даже небольшое изменение смазки или усилия прижима меняет складки и геометрию. Здесь легко переоценить расчёт — реальный лист иногда ведёт себя иначе.
Советы: Запросите сертификаты деталей и данные по механическим испытаниям. Сравните результаты вытяжки на изображении той же толщины. проверьте пружинение после снятия нагрузки. Короткая проба экономит время.
Максимально допустимое содержание углерода, указанное для отдельных марок стали EN 10130, предназначенных для холодной формовки.
Как это интерпретировать: Предельные значения содержания углерода снижаются от DC01 до DC06. Марки с более низким содержанием углерода, как правило, подходят для более сложных операций формовки, но окончательный выбор также зависит от геометрии детали, толщины, требуемой прочности, качества поверхности и применимых технических характеристик материала.